en
 vi
 it
 es
 tr
 ja
 pt
 nl
 ru
 fr
 de
 pl
 ar
Новости
Последние новости и события.


В производстве красок и покрытий достижение постоянной тонкости пигмента — это не просто вопрос смешивания сырья в течение длительного периода времени. Частицы пигмента могут образовывать агломераты, оставаться неравномерно распределенными или давать неравномерное распределение частиц по размерам, если технологическое оборудование не подходит для рецептуры. Эти проблемы могут повлиять на однородность цвета, внешний вид поверхности, стабильность при хранении и качество нанесения готового покрытия.
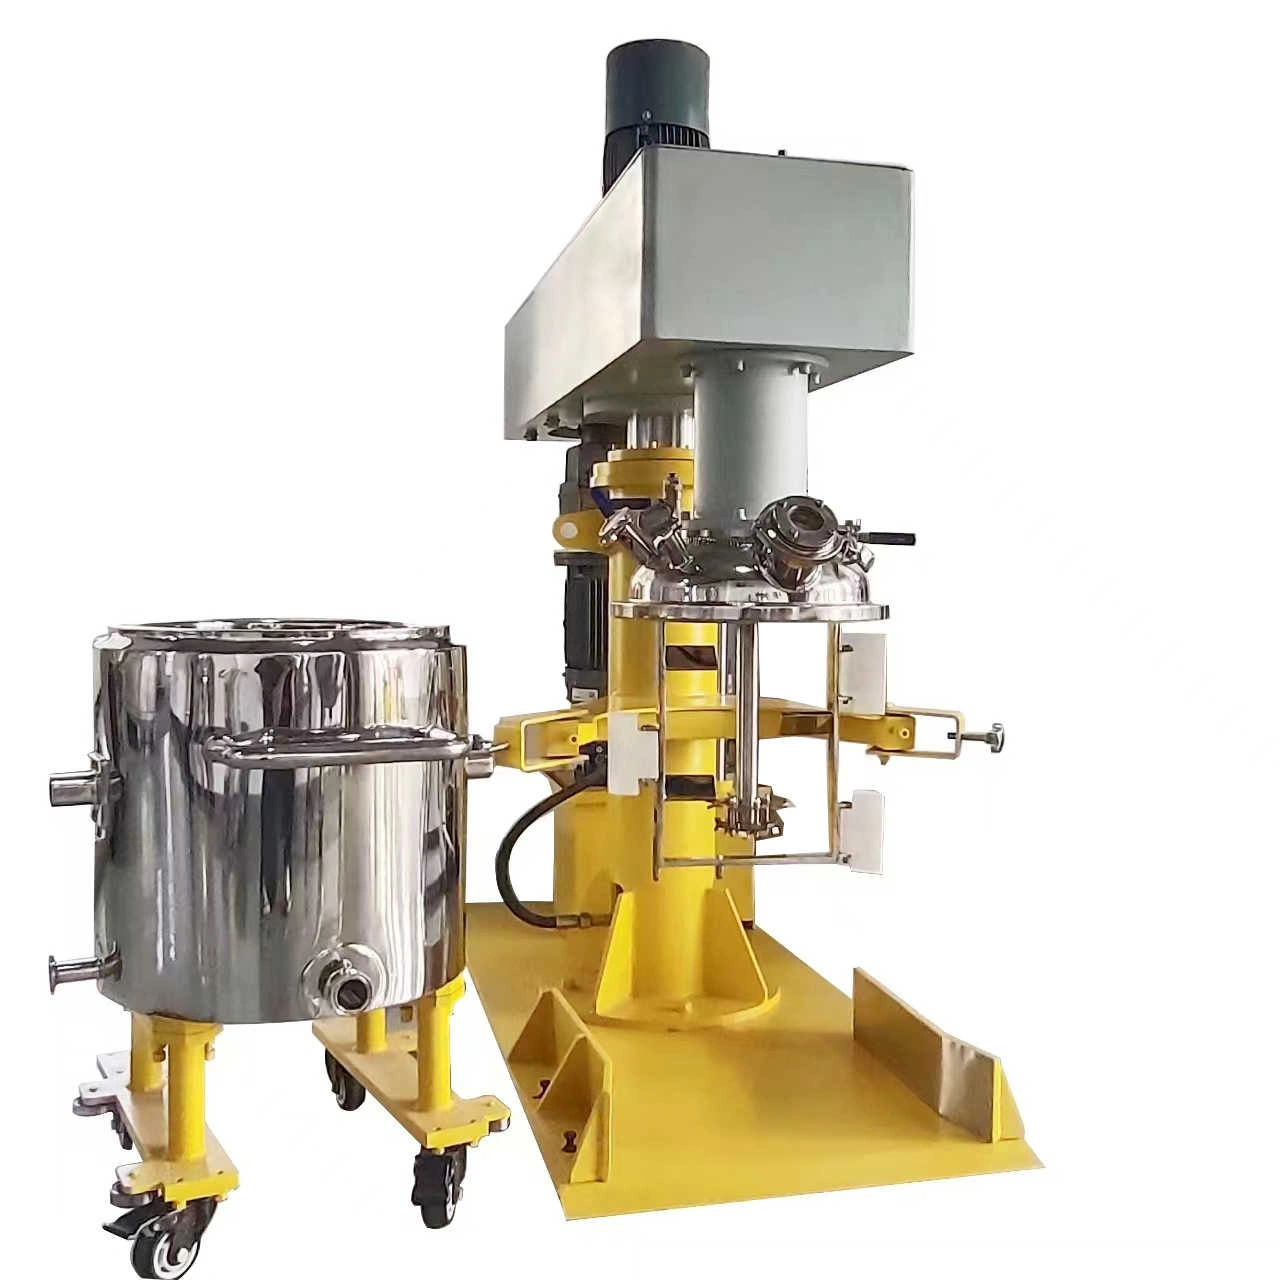
Для мелких и средних производителей красок инвестиции в крупную промышленную линию измельчения также могут быть трудно оправданными, особенно когда производство включает в себя несколько рецептур, ограниченное количество партий или постоянную разработку продукта. Небольшое оборудование для шлифования краски представляет собой альтернативу для лабораторных испытаний, опытного производства и отдельных мелкосерийных производств.
Однако размер оборудования сам по себе не определяет качество измельчения. Механизм измельчения, конструкция камеры, условия обработки и совместимость материалов — все это влияет на конечный результат. Понимание этих факторов помогает производителям определить подходящее оборудование и определить, какое оборудование для шлифовки краски лучше всего соответствует их производственным требованиям.
Оборудование для измельчения краски предназначено для уменьшения размера частиц и разрушения агломератов пигментов посредством механического воздействия. В зависимости от конструкции оборудования это действие может включать сдвиг, удар, сжатие или трение.
Важно отличать измельчение от смешивания и диспергирования. Смешивание распределяет ингредиенты по всей рецептуре, а дисперсия помогает смачивать и отделять частицы пигмента в жидкой среде. При измельчении применяется дополнительная механическая энергия для уменьшения размера частиц или разрушения оставшихся агломератов. Эти процессы взаимосвязаны, но не взаимозаменяемы.
Различные шлифовальные механизмы подходят для разных материалов и производственных требований.
Песчаные мельницы и бисерные мельницы
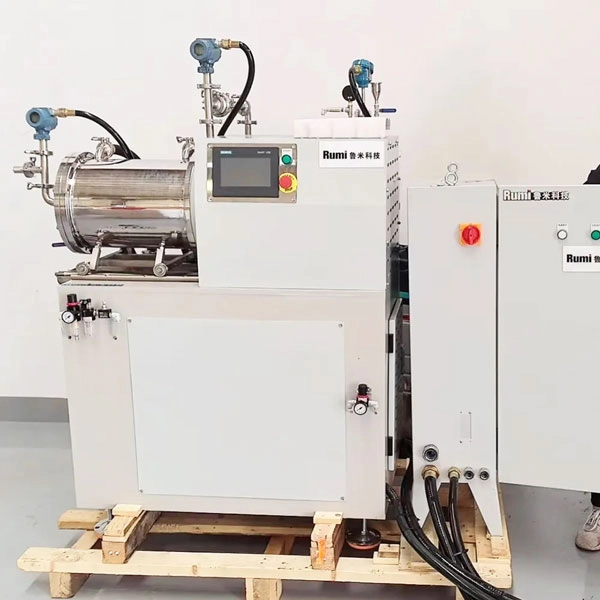
Песчаные мельницы, обычно называемые бисерными, используют мелкие мелющие тела внутри камеры измельчения. Вращающийся вал или ротор создает движение между средами, создавая ударные и сдвиговые силы, которые разрушают агломераты пигмента и уменьшают размер частиц.
Их закрытые системы обработки делают их пригодными для многих жидких покрытий, пигментных дисперсий и составов чернил. Эффективность измельчения зависит от таких факторов, как размер и материал материала, конфигурация ротора, геометрия камеры, свойства подачи и условия эксплуатации.
Для небольших производителей красок лабораторные и компактные бисерные мельницы могут помочь в разработке рецептур и контролируемой серийной обработке. Однако выбранная модель должна соответствовать вязкости рецептуры и содержанию твердых веществ.
Шаровые Мельницы
В шаровых мельницах используются вращающиеся камеры, содержащие мелющие шары. Когда камера вращается, шарики движутся и сталкиваются с материалом, создавая удары и трение, которые способствуют уменьшению размера частиц.
Они могут быть полезны для определенных процессов подготовки пигментов и покрытий, особенно там, где приемлемы более длительные циклы обработки. По сравнению с некоторыми высокоэнергетическими системами бисерного измельчения, шаровым мельницам может потребоваться разное время обработки и условия эксплуатации для достижения желаемого результата.
Трехвалковые мельницы
Трехвалковые мельницы обрабатывают материал между тремя валками, вращающимися с разной скоростью. Возникающие в результате сдвиговые силы помогают разрушать агломераты и обеспечивать более однородную дисперсию.
Они обычно используются для материалов с высокой вязкостью, концентрированных пигментных паст и некоторых составов печатных красок. Их принцип работы отличается от бисерных мельниц, в которых мелющие тела перемещаются внутри камеры.
Соответствующий выбор зависит от реологии материала, требований к рецептуре, желаемой крупности и объема производства.
Несколько параметров оборудования и процесса определяют, сможет ли система измельчения обеспечить стабильные результаты.
Мелющие тела: Материал мелющих тел, размер, плотность и совместимость с рецептурой влияют на интенсивность измельчения, износ и возможное загрязнение.
Конструкция камеры измельчения. Геометрия камеры и условия внутреннего потока влияют на циркуляцию материала, время пребывания и распределение механической энергии.
Скорость вращения: Скорость влияет на сдвиг и интенсивность удара. Чрезмерная механическая энергия может повысить температуру и вызвать ненужный износ.
Производительность обработки: рабочий объем и устройство подачи или разгрузки определяют, сможет ли машина обрабатывать требуемый размер партии.
Система охлаждения: эффективный отвод тепла помогает контролировать температурно-чувствительные составы во время длительной обработки.
Тонкость помола и гранулометрический состав также необходимо оценивать вместе. Состав может достигать удовлетворительных показателей крупности, но при этом содержать нежелательную фракцию крупных частиц. Неравномерное распределение может привести к ухудшению внешнего вида поверхности, неравномерному развитию цвета или снижению характеристик покрытия.
Вязкость и твердое содержание еще больше усложняют процесс. Материалы с высокой вязкостью могут ограничивать циркуляцию и теплообмен, а высокое содержание твердых частиц может повысить сопротивление обработке и изменить энергию, необходимую для измельчения. Поэтому оборудование и рецептуру необходимо оценивать как целостную технологическую систему.
Небольшое оборудование для шлифования краски особенно актуально для производителей, которым нужна гибкость обработки, а не непрерывная производительность в больших объемах.
В ходе разработки продукции производители часто тестируют различные комбинации пигментов, диспергаторов, связующих веществ и концентраций твердых веществ. Каждый состав может по-разному реагировать на механическую обработку.
Лабораторный шлифовальный станок позволяет инженерам готовить контролируемые образцы, сравнивать условия обработки и оценивать взаимосвязь между временем измельчения, температурой и качеством конечного продукта.
Это особенно полезно при разработке новых промышленных покрытий, красок для ремонта автомобилей, красок на водной основе и специализированных дисперсий пигментов.
Вместо того, чтобы использовать большие количества сырья для производства непроверенной рецептуры, производители могут использовать меньшие тестовые партии для выявления проблем обработки, прежде чем переходить к пилотному производству.
Малые и средние производители часто имеют дело с несколькими типами продуктов с разными цветами, вязкостью и требованиями к составу.
Компактная система измельчения может поддерживать выбранные партии продукции, где требуемая производительность находится в пределах проверенного рабочего диапазона машины.
При производстве покрытий на водной основе производители должны уделять внимание смачиванию пигмента, стабильности состава и контролю температуры. Для промышленных красок и автомобильных ремонтных покрытий особенно важны постоянство цвета, распределение частиц и внешний вид поверхности.
Для печатных красок и концентрированных пигментных паст могут потребоваться разные структуры измельчения, поскольку их вязкость и содержание твердых веществ могут значительно отличаться от обычных жидких красок.
Шариковая мельница может подойти для некоторых жидких дисперсий, тогда как трехвалковая мельница может быть более подходящей для некоторых паст с высокой вязкостью. Выбор оборудования только по категории продукта недостаточен; фактическая формулировка должна быть проверена.
Шлифовальное оборудование не работает независимо от остального производственного процесса.
Типичный процесс подготовки к покраске включает в себя несколько этапов:
Предварительное смешивание: пигменты, связующие вещества, растворители или вода и соответствующие добавки объединяются для достижения первоначального смачивания и распределения.
Измельчение: Подготовленный материал поступает в систему измельчения, где механическая энергия разрушает агломераты и улучшает качество дисперсии.
Мониторинг температуры: операторы контролируют температуру материала и при необходимости регулируют условия обработки или охлаждения.
Проверка качества: образцы оцениваются на предмет крупности, распределения частиц, вязкости и других свойств, специфичных для рецептуры.
Окончательная корректировка и выгрузка: Дополнительные ингредиенты могут быть добавлены после измельчения с последующей очисткой и подготовкой к следующей партии.
Некоторые рецептуры требуют рециркуляции через камеру измельчения, тогда как другие могут обрабатываться в другой конфигурации. Выбор подходящего метода зависит от конструкции оборудования и характеристик материала.
Для производителей, выпускающих продукцию разных цветов, также важна эффективность очистки. Остаточный пигмент из предыдущей партии может загрязнить последующие продукты, особенно при обработке светлых или высокочистых составов.
Маленькое оборудование и крупные промышленные машины служат разным производственным целям.
Небольшое оборудование для шлифовки краски, как правило, больше подходит для лабораторных разработок, подготовки проб, пилотных испытаний и производства партий в пределах его номинальной мощности. Его ценность заключается в гибкости обработки и возможности оценивать рецептуры без немедленных инвестиций в более крупную производственную линию.
Промышленные системы измельчения рассчитаны на более высокую производительность, более длительные рабочие циклы и более высокие производственные требования. Они могут включать в себя камеры большего размера, более обширные системы охлаждения, автоматическую подачу и интегрированные средства управления производством.
Небольшая машина не должна автоматически считаться заменой промышленной системы. Прежде чем коммерциализировать рецептуру, производители должны проверить, можно ли сохранить механизм измельчения, условия обработки и качество продукта при масштабировании.
Чтобы определить лучшее оборудование для шлифования краски, нужно нечто большее, чем просто сравнение закупочных цен, мощности двигателя или максимальной скорости вращения. Машина должна соответствовать рецептуре, производственному процессу и ожидаемым условиям эксплуатации.
Первым соображением является требуемый результат шлифования.
Различные покрытия предъявляют разные требования к размеру частиц. Производители должны определить целевую крупность и определить, как она будет измеряться. Измеритель измельчения, такой как калибр Хегмана, может помочь идентифицировать крупные частицы и агломераты, а анализ размера частиц дает дополнительную информацию о распределении.
Выбранное оборудование следует оценивать с использованием репрезентативных производственных материалов, а не полагаться исключительно на теоретические характеристики производительности.
Вязкость материала и содержание твердых веществ одинаково важны. Машина, подходящая для нанесения жидких покрытий с низкой вязкостью, может не обеспечить достаточную циркуляцию или стабильность обработки высококонцентрированной пигментной пасты.
Перед приобретением оборудования покупатели должны изучить следующие компоненты:
Камера измельчения и средства: проверьте конструкцию камеры, внутреннюю конфигурацию, совместимость мелющих тел и возможность загрязнения материала.
Регулировка мощности и скорости двигателя. Оцените, обеспечивает ли система привода достаточную рабочую гибкость для предполагаемой рецептуры. Более высокая номинальная мощность или максимальная скорость не гарантируют автоматически лучшие результаты шлифования.
Конфигурация охлаждения: Определите, может ли система охлаждения управлять теплом, выделяемым в реальных условиях эксплуатации, особенно при работе с термочувствительными связующими и добавками.
Поверхности, контактирующие с материалом: Нержавеющая сталь или другие подходящие материалы могут быть выбраны в зависимости от химической совместимости, коррозионной стойкости, требований к износу и контроля загрязнения.
Подача и разгрузка. Учитывайте, поддерживает ли машина требуемый рабочий процесс пакетной обработки, метод передачи материала и процедуры очистки.
Доступ для технического обслуживания: проверьте, насколько легко операторы могут осматривать камеру, заменять изнашиваемые компоненты, очищать зоны контакта с материалом и получать запасные части.
Эти детали влияют не только на повседневное удобство. Они влияют на согласованность процесса, доступность оборудования, требования к техническому обслуживанию и долгосрочные эксплуатационные расходы.
Цена оборудования для шлифования краски зависит от его механизма измельчения, производительности обработки, конфигурации двигателя, материалов камеры, системы охлаждения, уровня автоматизации и требований к настройке.
Компактная машина по-прежнему может требовать специализированных компонентов или усовершенствованного управления процессом. Аналогичным образом, менее дорогая машина может привести к дополнительным затратам, если она не может обеспечить требуемую тонкость или требует частого обслуживания.
Покупателям следует учитывать общую стоимость владения, включая потребление электроэнергии, замену мелющих тел, затраты на изнашиваемые детали, время очистки, труд, техническое обслуживание и простои производства.
Более значимым сравнением является стоимость производства квалифицированной партии в реальных условиях эксплуатации, а не только первоначальная цена оборудования.
Выбор оборудования также должен включать оценку поставщика.
Квалифицированный производитель должен быть в состоянии обсудить совместимость материалов, порекомендовать подходящую структуру измельчения, объяснить соответствующие эксплуатационные ограничения и поддержать тестирование процесса, где это возможно.
Покупатели должны запросить информацию о конструкции оборудования, процедурах проверки, наличии запасных частей и послепродажной поддержке. Когда это возможно, тестирование фактической рецептуры клиента более ценно, чем полагаться исключительно на общие описания продукта.
RUMI Technology – профессиональный поставщик химического оборудования и решений. С момента разработки в 2018 году своей первой высокоточной системы дозирования и высокоэффективного смесительного оборудования собственной разработки компания сосредоточила свое внимание на оборудовании для тонкой химической обработки и индивидуальных технологических решениях.
Его работа охватывает области применения в производстве красок и чернил, обработке смол и новых материалов, а также в новой энергетической и композитной промышленности. Благодаря постоянным исследованиям и разработкам RUMI создала собственные технические возможности и получила множество патентов на изобретения.
В компании также действует система обеспечения качества, которая включает 72-часовые заводские испытания и 24-часовое послепродажное обслуживание, что подтверждается сертификатами ISO9001 и CE. Для производителей, оценивающих инвестиции в оборудование, эти возможности предоставляют полезные ориентиры при оценке контроля качества поставщика, технического опыта и постоянной сервисной поддержки.
В чем разница между оборудованием для шлифовки краски и оборудованием для смешивания красок?
Смесительное оборудование объединяет ингредиенты и распределяет их по рецептуре. В шлифовальном оборудовании применяется механическая энергия для разрушения агломератов пигмента и, в зависимости от механизма, уменьшения размера частиц. Полный процесс производства краски может потребовать обеих операций.
Может ли высокоскоростной диспергатор полностью заменить малярный станок?
Не в каждом приложении. Высокоскоростные диспергаторы полезны для предварительного смешивания, смачивания и первоначального диспергирования. Однако составы, требующие более тонкого контроля частиц, могут нуждаться в дополнительном измельчении. Решение должно основываться на измеренном качестве продукции.
Как производители могут определить, достиг ли помол заданной тонкости?
Они могут использовать соответствующий измеритель помола, анализ размера частиц и тесты качества для конкретных рецептур. Одно измерение не должно заменять оценку полного распределения частиц по размерам и характеристик конечного покрытия.
Как можно контролировать температуру во время измельчения?
Производители могут использовать подходящие системы охлаждения, контролировать температуру материала и оптимизировать скорость обработки и условия циркуляции. Приемлемый температурный диапазон должен быть установлен в соответствии с термической чувствительностью состава.
Может ли небольшое оборудование для шлифовки краски поддерживать коммерческое производство?
Да, если требования к партиям соответствуют проверенной технологической мощности машины и можно поддерживать требуемое качество продукции. Однако для более крупных объемов производства может потребоваться промышленное оборудование или проверенный процесс масштабирования.
Какие факторы технического обслуживания влияют на долгосрочные эксплуатационные расходы?
Износ мелющих тел, уплотнений, механических компонентов, требования к очистке и доступ для технического обслуживания — все это влияет на эксплуатационные расходы. Перед покупкой покупатели должны понимать интервалы замены и наличие запасных частей.
Небольшое оборудование для шлифования красок обеспечивает практическую поддержку при обработке пигментов, разработке рецептур, пилотном производстве и отдельных мелкосерийных производствах. Его эффективность зависит от соответствия механизма измельчения и рабочей конфигурации вязкости материала, содержанию твердых веществ, заданной крупности и требованиям обработки.
Для покупателей, ищущих лучшее оборудование для шлифования краски, наиболее надежным подходом является совокупная оценка фактических результатов шлифования, постоянства партии, контроля температуры, совместимости материалов, требований к техническому обслуживанию и поддержки производителя.
Прежде чем делать инвестиции, определите необходимые характеристики частиц, протестируйте репрезентативные составы и подтвердите эксплуатационные возможности оборудования. Такой подход помогает производителям красок и покрытий выбрать решение для шлифования, которое отвечает как текущим производственным потребностям, так и будущим разработкам процессов.